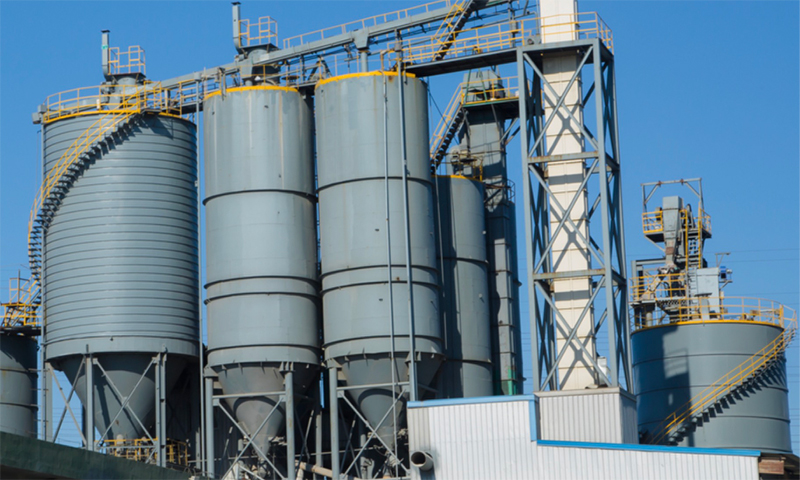


Definiowanie, jak wygląda naprawdę w pełni zautomatyzowana fabryka AAC
Zapotrzebowanie na wysokiej jakości bloczki z autoklawizowanego betonu komórkowego stale rośnie w projektach mieszkaniowych, komercyjnych i infrastrukturalnych na całym świecie. Jednocześnie koszty pracy w wielu regionach produkcyjnych nadal rosną, a wykwalifikowani operatorzy ciężkiego sprzętu procesowego są trudniejsi do rekrutacji i zatrzymania. Łącznie te czynniki sprawiły, że pełna automatyzacja przestała być luksusem i stała się praktycznym wymogiem dla każdego, kto planuje nowy zakład.
Jednak wielu nabywców po uruchomieniu odkrywa, że ich tak zwana linia automatyczna w dalszym ciągu wymaga dużej załogi do przenoszenia zielonych ciastek, dostosowywania parametrów cięcia i ładowania samochodów do autoklawów. Różnica między półautomatyczną instalacją a prawdziwie inteligentną fabryką jest duża i zwykle można ją znaleźć w szczegółach logiki sterowania, sprzętu manipulacyjnego i narzędzi konserwacyjnych.
Naprawdę mądry Linia do produkcji bloków AAC zazwyczaj obejmuje rozproszony system sterowania, który koordynuje dozowanie, odlewanie, cięcie, utwardzanie i układanie w stosy z jednego ekranu. Obejmuje również zautomatyzowany transfer surowego ciasta, sekwencje cięcia bez nadzoru, programy autoklawu działające bez ręcznej interwencji oraz zdalną diagnostykę, która pozwala inżynierom rozwiązywać usterki bez konieczności udawania się na miejsce.
Pierwszym krokiem w wyborze nie jest porównywanie cen. Określa poziom inteligencji, jaki musi osiągnąć Twoja fabryka, ponieważ każda inna decyzja wypływa z tego celu.
Siedem krytycznych czynników determinujących długoterminową wartość
Decyzje inwestycyjne w tej kategorii sprzętu najlepiej uporządkować według ich wpływu na zwrot. Poniższe siedem czynników przechodzi od surowców wejściowych do wyników, a każdy z nich może albo chronić, albo osłabić Twoją marżę na następną dekadę.
- Możliwość dostosowania surowców i projektowanie mieszanek
- Precyzja cięcia i metoda cięcia
- Efektywność energetyczna autoklawu i blokady bezpieczeństwa
- Inteligentny system sterowania i zdalna obsługa
- Planowanie wydajności i możliwość rozbudowy modułowej
- Ukryta struktura kosztów i całkowity koszt posiadania
- Głębokość usług dostawców i sprawdzone referencje regionalne
Czynnik pierwszy: dopasowanie linii do surowców
Dlaczego surowiec określa specyfikację sprzętu
Popiół lotny, piasek i odpady poflotacyjne zachowują się inaczej w młynie kulowym, systemie dozowania i na etapie odlewania. Popiół lotny często wymaga innego stopnia rozdrobnienia i gęstości zawiesiny niż piasek kwarcowy, a odpady poflotacyjne mogą zawierać zmienną wilgotność i rozkład cząstek, co wymaga solidniejszego sprzętu do podawania. Linia zaprojektowana dla jednego materiału może źle współpracować z innym.
Dla Linia do produkcji bloków popiołu lotnego AAC system dozowania powinien utrzymywać dokładność dozowania w granicach około 0,5 procent dla każdego składnika. Wszystko, co jest luźniejsze, powoduje dryf gęstości w poszczególnych partiach, co staje się widoczne w zmianach wytrzymałości na ściskanie i liczbie odrzuconych bloków.
Wybór sprzętu przed przetestowaniem rzeczywistych surowców jest najczęstszym i najdroższym błędem. Późniejsza modernizacja systemów mielenia, dozowania lub odlewania często kosztuje więcej niż pierwotna różnica w cenie zakupu.
Czynnik drugi: Precyzja cięcia jest linią podziału
Cięcie to moment, w którym inteligentna fabryka oddziela się od konwencjonalnej. Dokładność wymiarowa decyduje o tym, ile bloków można sprzedać jako produkt pierwszej klasy, a także decyduje o tym, czy zakład może przejść na produkty cienkowarstwowe o wyższej wartości. Dobrze zaprojektowana sekcja tnąca może osiągnąć wskaźnik kwalifikowanego produktu wynoszący 98 procent lub więcej, podczas gdy źle dopasowana sekcja może spaść znacznie poniżej tej wartości i wymagać nieproporcjonalnie dużej części pracy.
Porównanie metod cięcia
| Kryteria | Cięcie obrotów | Cięcie poziome |
|---|---|---|
| Orientacja cięcia | Ciasto jest obracane po pokrojeniu | Ciasto kroi się w pierwotnej pozycji |
| Jakość powierzchni | Dobry do standardowych bloków | Gładsze powierzchnie, dostosowane do produktów cienkowarstwowych |
| Dopasowanie automatyki | Dojrzały, szeroko rozpowszechniony | Łatwiejsza integracja z obsługą robotyczną |
| Typowe zastosowanie | Produkcja bloków głównego nurtu | Panele o wysokiej precyzji i specjalne |
Technologia pozycjonowania jest równie ważna jak sam mechanizm tnący. Pozycjonowanie sterowane laserem w połączeniu z cięciem drutowym zmniejsza odchyłki wymiarowe i ogranicza odpady z krawędzi ciasta. Dla zakładu zamierzającego produkować panele ALC lub inne produkty o wysokiej wartości, takie połączenie jest w rzeczywistości wymogiem, a nie opcją.
Czynnik trzeci: efektywność energetyczna i bezpieczeństwo autoklawu
Utwardzanie jest najbardziej energochłonnym etapem procesu, dlatego system autoklawu zasługuje na ścisłą kontrolę finansową. Ciśnienie robocze, izolacja zbiornika i odzysk ciepła kształtują rachunek za energię przez lata. Wartości ciśnienia, takie jak 1,3 MPa w porównaniu z 1,5 MPa, zmieniają zarówno profil utwardzania, jak i koszt sprzętu, a kupujący powinni dopasować tę ocenę do asortymentu produktów i receptury utwardzania, zamiast domyślnie stosować najwyższą specyfikację.
Na szczególną uwagę zasługuje odzysk ciepła. Systemy wychwytujące ciepło kondensatu i spalin w celu podgrzewania wody lub suszenia materiałów mogą znacząco obniżyć zużycie paliwa w całym okresie eksploatacji instalacji. Poproś dostawców o pokazanie przewidywanego zużycia energii na metr sześcienny gotowego produktu w oparciu o podany harmonogram utwardzania.
W środowisku o wysokiej temperaturze i ciśnieniu blokady bezpieczeństwa nie są akcesoriami opcjonalnymi. Stanowią podstawę chroniącą ludzi, sprzęt i harmonogram produkcji.
- Blokady ciśnienia i temperatury, które automatycznie zatrzymują cykl w przypadku nieprawidłowych odczytów
- Czujniki bezpieczeństwa drzwi, które zapobiegają otwarciu pod ciśnieniem
- Redundantne urządzenia odciążające i monitorujące z zarejestrowaną historią alarmów
- Specyfikacje izolacji ograniczające temperaturę powierzchni i straty ciepła
Czynnik czwarty: inteligencja systemu sterowania
PLC kontra DCS w pełnym zakładzie
Programowalny sterownik logiczny dobrze obsługuje poszczególne maszyny, ale inteligentny zakład potrzebuje architektury wyższego poziomu, która koordynuje dozowanie, odlewanie, cięcie, autoklawowanie i magazynowanie w jednym środowisku danych. Rozproszony system sterowania zapewnia tę koordynację wraz z zarządzaniem recepturami, raportowaniem produkcji i konsolidacją alarmów na wszystkich stacjach.
Najbardziej przydatną możliwością w przypadku operacji zagranicznych i regionów o ograniczonej wykwalifikowanej sile roboczej jest zdalna diagnostyka. Kiedy dostawca może zobaczyć stan sprzętu pod napięciem, odczytać dzienniki alarmów i poprowadzić lokalnych techników przez naprawy, czas przestojów drastycznie się skraca. Niektórzy dostawcy oferują również cyfrowe modele bliźniaków lub moduły szkoleniowe w wirtualnej rzeczywistości, które umożliwiają zespołom konserwacyjnym przećwiczenie procedur przed wykonaniem ich na prawdziwej maszynie.
Samodiagnostyka usterek
Sprzęt sygnalizuje wadliwy element i sugeruje krok naprawczy.
Operacje zdalne
Inżynierowie sprawdzają stan i parametry bez konieczności udawania się na miejsce.
Szkolenie z cyfrowych bliźniaków
Zespoły konserwacyjne najpierw ćwiczą procedury na modelu wirtualnym.
Analityka produkcji
Dane dotyczące partii, zużycie energii i uzysk są śledzone w celu ciągłego doskonalenia.
Czynnik piąty: planowanie wydajności i możliwości rozbudowy
Częstą pułapką jest zakup linii, która ledwo osiąga początkową docelową wielkość produkcji. Zapotrzebowanie na rynku zwykle rośnie, gdy zakład udowodni swoją jakość produktu, a linia bez miejsca na rozbudowę wymusza kosztowny drugi projekt. Praktycznym podejściem jest wybór układu modułowego, który zaczyna się od umiarkowanej wydajności, np. 50 000 metrów sześciennych rocznie, przy jednoczesnym zarezerwowaniu przestrzeni, mediów i architektury sterowania na rozwój w kierunku 100 000 lub 200 000 metrów sześciennych.
| Element planowania | Minimalne oczekiwania | Inteligentne podejście do ekspansji |
|---|---|---|
| Początkowe wyjście | Spełnia cel sprzedażowy na pierwszy rok | Umiarkowany start z jasną ścieżką aktualizacji |
| Układ witryny | Pasuje do obecnego obszaru produkcyjnego | Zarezerwowane strefy dla dodatkowego odlewania i utwardzania |
| System sterowania | Obsługuje obecne stacje | Skalowalna architektura z zapasową mocą obliczeniową |
| Narzędzia | Pokrywa bieżące zapotrzebowanie | Rozmiar dostosowany do ekspansji drugiej fazy |
Patrząc poza cenę sprzętu
Zrozumienie całkowitego kosztu posiadania
Oferta cenowa sprzętu stanowi jedynie część obrazu finansowego. Zużycie energii, części zamienne, prace konserwacyjne, przestoje i szkolenia kumulują się przez cały okres eksploatacji instalacji. Porównując Linia do produkcji bloków AAC ofert, całkowity koszt posiadania w ciągu pięciu do dziesięciu lat zwykle ujawnia różnice, które ukrywa cena początkowa.
Pytania, które należy zadać każdemu dostawcy
- Czy dostawca utrzymuje magazyn części zamiennych na Twoim rynku docelowym lub w jego pobliżu i jaki jest gwarantowany czas reakcji?
- Czy dostawca może zapewnić usługę pod klucz obejmującą rozplanowanie instalacji, instalację, uruchomienie i szkolenie operatorów?
- Czy w Twoim regionie istnieją zakłady referencyjne, wykorzystujące podobne surowce, posiadające weryfikowalne dane produkcyjne?
- Czy proponowany układ minimalizuje odległości logistyczne, np. przepływ w kształcie litery U, który skraca ścieżki transferu?
Wizyty referencyjne należą do najbardziej niezawodnych dostępnych etapów badania due diligence. Poproś o obejrzenie działających zakładów, które mają taki sam klimat, surowiec i produkt docelowy, a także poproś o dzienniki produkcyjne, a nie o informacje w formie broszur.
Budżetowanie w realistycznym przedziale cenowym
Kupujący poszukujący cen, co zrozumiałe, chcą mieć poczucie skali przed nawiązaniem kontaktu. Poziomy inwestycji różnią się znacznie w zależności od wydajności, głębokości automatyzacji i technologii cięcia. Linie modułowe o skromnej wydajności zazwyczaj znajdują się w dolnej części asortymentu, podczas gdy duże, w pełni automatyczne, inteligentne linie z zaawansowanym cięciem, sterowaniem cyfrowym i odzyskiem ciepła wymagają znacznie większych budżetów. Ostateczna kwota zależy od charakterystyki surowca, warunków w miejscu montażu i wybranego poziomu automatyzacji, dlatego dokładna wycena zawsze następuje po przeglądzie technicznym.
| Profil rośliny | Typowa automatyka | Kierowca budżetowy |
|---|---|---|
| Modułowa linia podstawowa | Półautomatyczne odlewanie i cięcie | Pojemność i podstawowe elementy sterujące |
| Zautomatyzowana linia średniej wielkości | Automatyczna obsługa za pomocą DCS | Precyzja cięcia i wielkość autoklawu |
| Duża inteligentna fabryka | W pełni automatyczny ze zdalnym sterowaniem | Sterowanie cyfrowe, odzysk ciepła i układ |
Wniosek: Wybór partnera długoterminowego
Wybór prawa Linia do produkcji bloków AAC ostatecznie polega na wyborze partnera, który będzie wspierał Twój zakład przez wiele lat. Najlepsze decyzje podejmuje się na podstawie dopasowania linii do materiałów, zdefiniowania celu badawczego, planowania rozwoju i oceny możliwości serwisowych dostawcy w odniesieniu do maszyn.
Poproś o dostosowany plan dla swojej fabryki
Podziel się rodzajem surowca, docelową roczną wydajnością i preferowanym poziomem automatyzacji. W zamian możesz otrzymać dostosowany projekt układu fabryki, ocenę przydatności surowców i szczegółową ocenę zwrotu z inwestycji w oparciu o warunki lokalne.
Często zadawane pytania
P1: Ile testów surowców powinienem przeprowadzić przed wyborem linii?
Zdecydowanie zaleca się przetestowanie co najmniej jednej reprezentatywnej partii każdego surowca. Wyniki ujawniają wymagania dotyczące szlifowania, zachowanie się w wilgoci i oczekiwaną wytrzymałość, które razem określają właściwą konfigurację sprzętu.
P2: Czy w pełni automatyczna linia jest zawsze najlepszym wyborem?
Nie koniecznie. Pełna automatyzacja zapewnia największe korzyści przy większych nakładach oraz tam, gdzie siła robocza jest ograniczona lub droga. Mniejsze projekty mogą osiągnąć lepsze zyski dzięki modułowej, półautomatycznej konstrukcji, którą można później zaktualizować.
P3: Na co powinienem zwrócić uwagę podczas zdalnej diagnostyki?
Szukaj monitorowania stanu na żywo, historii alarmów, bezpiecznego dostępu zdalnego i możliwości, aby technicy prowadzili personel na miejscu krok po kroku. Równie ważne jest wsparcie szkoleniowe lokalnych drużyn.
P4: Jak długo trwa uruchomienie typowej instalacji?
Terminy zależą od przygotowania terenu, zakresu wyposażenia i gotowości mediów. Przejrzysty harmonogram projektu, uzgodniony z wyprzedzeniem, ze zdefiniowanymi kamieniami milowymi dotyczącymi instalacji, produkcji próbnej i szkolenia operatorów, pomaga w prawidłowym oddaniu do eksploatacji.